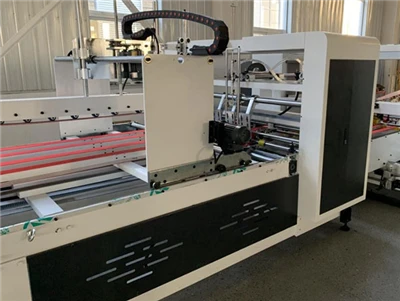
Didelės spartos gofruotojo kartono{0}}gamybos linijos ir NC skersinio pjaustymo{1}}įmušėjai dažnai susiduria su rimtomis-pabaigos- kliūtimis rankiniu arba pusiau{4}}automatiniu lakštų tvarkymu. Anautomatinis gofruoto lakšto krautuvas išsprendžia šiuos gamybos suvaržymus integruodama sinchronizuotas kelių{0} zonų liftų platformas, kintamo greičio{1}}drožimo konvejerius ir aktyvius servo-kvadratavimo įrenginius. Veikdami nepažeisdami vakuuminių siurbimo pagalvėlių ar mechaninių gnybtų žandikaulių, šiuolaikiniai staklės pasiekia nuolatinį krovimo greitį, viršijantį 250–300 metrų per minutę, pašalindami kampų gniuždymą, rievės deformaciją ir rašalo išsitepimą aukštos{6}}grafikos lapuose.

1. Įvadas ir pramonės kontekstas
IŠiuolaikinė gofruotų pakuočių gamyba, įrenginio efektyvumas yra griežtai ribojamas dėl lėčiausio mechaninio įrenginio visoje gamybos linijoje. Šiuolaikinės gofravimo linijos, kompiuteriu-valdomi skersiniai pjaustytuvai (NC pjaustytuvai) ir didelės spartos-flexo lankstiniai-klijavimo įrenginiai gali pagaminti šimtus tiksliai-supjaustytų lakštų per minutę. Tačiau šių didelio greičio lakštų tvarkymas, lėtėjimas, kvadratūra ir krovimas prie išleidimo angos yra vienas sudėtingiausių šiuolaikinių popieriaus perdirbimo gamyklų veiklos iššūkių.
Anautomatinis gofruoto lakšto krautuvasyra didelės apkrovos{0}}įtaisyta medžiagų krovimo ir krovimo sistema, esanti iškart už gofravimo linijos arba konvertavimo mašinos skersinio pjaustytuvo. Pagrindinis jo inžinerijos tikslas yra gauti dideliu greičiu pjaustytas gofruotas lentas, saugiai išsklaidyti jų kinetinę energiją, sudėti jas į tiksliai persidengiančius srautus, išlyginti jų kraštus į nepriekaištingus stačiakampius blokus ir iškrauti visas padėklų rietuves ant pasroviui esančių ritininių konvejerių{3}}visa tai nenutraukiant, nenutraukiant gamybos ir nenutraukiant gamybos.
Skirtingai nuo šarnyrinių pramoninių robotų ar ožinių rinkimo-ir-statymo sistemų, skirtų atskiroms sulankstytoms dėžėms tvarkyti, kroviklis veikia nepertraukiamu, gravitaciniu-pagalbiniu sluoksnių-dėjimo principu. Jis sukurtas apdoroti neapdorotas, plokščias, neformuotas gofruotas plokštes, pradedant nuo subtilių mikro-griovelių (tokių kaip E, F ir N) iki sunkių-dvigubų-sienių (5-sluoksnių) ir trigubų-sienių (7 sluoksnių) konstrukcinių plokščių. Gamyklos direktoriams, operacijų vadovams ir pakavimo inžinieriams labai svarbu suprasti mechaninę architektūrą, eksploatacinius parametrus ir ilgalaikį finansinį atsipirkimą, skirtą automatinių staklių mažinimui, norint atlaisvinti neveikiančios gamyklos pajėgumus.
2. Rankinio ir įprastinio krovimo pažeidžiamumas
Eksploatuojant didelės{0}}našumo gofruotojo kartono liniją be automatinio įmontuoto staklės, atsiranda tiesioginių veikimo pažeidžiamumų, dėl kurių sumažėja bendras įrangos efektyvumas (OEE), padidėja žaliavų laužo procentas ir padidėja darbo atsakomybė.
2.1 Fleitos konstrukcijos pažeidimai ir kampų suspaudimas
Kai išpjauti gofruoti lakštai išeina iš NC skersinio{0}}pjoviklio tiesiniu greičiu nuo 180 iki 300 metrų per minutę, jie turi didelę kinetinę energiją. Naudojant rankinio priėmimo nustatymus arba pagrindines statines gaudyklių lenteles, gaunamų lakštų antraštės atsitrenkia tiesiai į standžius mechaninius atbulinius stabdžius. Šis smūgis sukelia stiprų priekinio krašto suspaudimą, kampo deformaciją ir lokalų griovelio griūtį. Pažeisti lentos kraštai sukelia rimtų padavimo klaidų, kai lakštai vėliau apdorojami naudojant automatinius aplankų -klijavimo įrenginius arba štampavimo-pjaustytuvus, todėl dažnai stringa mašina, atsiranda neplanuotų prastovų ir švaistomi gamybos ciklai.
2.2 Rašalo išsitepimo ir kosmetikos laužo normos
Atliekant flekso spausdinimą ir konvertuojant į liniją, rašalas arba apsauginis lakas, užteptas ant gofruoto lakšto viršutinės pamušalo plokštės, dažnai nėra visiškai išdžiūvęs arba sukietėjęs iškrovimo metu. Tradicinis valdymas rankiniu būdu arba agresyvios mechaninės suspaudimo svirtis daro lokalų spaudimą per lakšto paviršių. Trinties, pirštų spaudimo ar siurbimo taurės žymės slysta šlapiu rašalu, todėl susidaro įbrėžimai, dėmės ir matomi kosmetiniai įbrėžimai. Didelės-grafikos mažmeninės prekybos pakuotėse net ir dėl nedidelių paviršiaus dėmių atmetamos partijos ir visas medžiagų likutis.
Žmonių operatoriai susiduria su fiziniais apribojimais, kaip greitai jie gali rankiniu būdu pakelti, išlyginti ir sukrauti sunkius gofruotus lakštus. Didėjant lakštų matmenims ar linijos greičiui, rankinio darbo brigados greitai pervargsta. Siekdami išvengti katastrofiškų spūsčių prie išleidimo, gamyklos prižiūrėtojai reguliariai yra priversti sumažinti greitaeigius gofruotojus{2} iki 50 % arba 60 % jų vardinio projektinio pajėgumo. Šis dirbtinis greičio ribojimas iššvaisto milijonus dolerių investicijoms į kapitalinę įrangą ir smarkiai padidina energijos suvartojimą tūkstančiui kvadratinių metrų (MSF) pagamintos plokštės.
2.4 Ergonominiai pavojai ir darbo įsipareigojimai
Rankinis lakštų krovimas reikalauja, kad darbuotojai atliktų pasikartojančius kėlimo, sukimo ir siekimo judesius tūkstančius kartų per pamainą. Dirbant su sunkiais dvigubų -sienelių lakštais, juosmeninei stuburo ir pečių daliai patiriamas didelis biomechaninis krūvis. Dėl tokio darbo intensyvumo atsiranda didelė darbuotojų kaita, chroniškos pasikartojančios įtampos traumos (RSI), padidėja pravaikštų skaičius ir padidėja darbuotojų kompensacijų draudimo įmokos.
3. Pagrindinė mechaninė architektūra ir{1}}sąrankos
Automatinis gofruotojo kartono krautuvas yra kelių{0}}ašių elektro-mechaninė sistema, susidedanti iš penkių stipriai integruotų agregatų, valdomų pagrindinio PLC.
Drožlių konvejeris
Lygiavimo vienetas
Krovimo platforma
Konvejerio sistema
3.1 Kelių{1}}pakopų tiekimo ir skaldymo konvejerių sistema
Tiekimo konvejeris gauna atskiras, nuo - iki- galo nupjautas lentas tiesiai iš skersinio peilio. Norint valdyti didelius įėjimo greičius, padavimas yra padalintas į kelias konvejerio zonas, kurias varo kintamo dažnio pavaros (VFD) arba kintamosios srovės servo varikliai.
- 1 zona (tarpų kūrimas):Veikia šiek tiek greičiau nei linijos greitis, kad būtų galima fiziškai atskirti nuosekliai supjaustytas lentas.
- 2 zona (drožimas / lėtėjimas):Veikia nedideliu linijos greičio dalimi, todėl gaunami lentos priekiniai kraštai švelniai slysta po ankstesniais galiniais kraštais, sudarydami ištisinį, persidengiantį „drožlių“ srautą. Šis drožlių efektas sumažina linijinį transportavimo greitį iki 70 %, išlaikant identišką masės pralaidumą, užkertant kelią didelės spartos lentos smūgiui.
- Vakuuminė pagalba:Didelio-tūrio vakuuminiai pūstuvai, esantys po perforuotais sintetiniais diržais, išlaiko lakštus plokščius, todėl dėl aerodinaminio oro pasipriešinimo lengvos-mikro-fleitos lentos nepakyla ar nuslysta.
3.2 Aktyvus servo-kvadratavimo ir lygiavimo vienetas
Norint sukurti tobulai kvadratines, plytas{0}}kaip padėklų apkrovas, žemutinėje rietuvėje yra aktyvus šoninis ir galinis kvadratūros mechanizmas.
- Šoninės išlyginimo mentelės:Pneumatinės arba servo{0}}varomos šoninės plokštės atlieka nuolatinį, švelnų, aukšto-dažnio bakstelėjimą į krentančios lentos krūvos šonus.
- Motorizuotas atgalinis stabdys:Reguliuojamas, sunkaus{0}}pločio plieninis atbulinis stabdis sugeria likusį drožlių srauto impulsą. Atbulinės eigos stabdymo padėtis automatiškai sureguliuojama naudojant variklio pavarą pagal aktyvų užsakymo lapo ilgį, užprogramuotą valdiklyje.
- Kelių{0}}išėjimų skirstytuvai:Jei užsakymai vykdomi keliuose{0}}(pvz., dvi arba trys šoninės-prie-pusės lapo juostelės, iškirptos vienu metu per visą popieriaus plotį), nepriklausomi juostų skyrikliai ir vidurinės kvadratinės plokštės išsiskleidžia automatiškai, kad gretimi krūvos būtų atskirtos ir puikiai išlygiuotos.
3.3 žirklinė{1}}keltuvo krovimo platforma
Krovimo zonos pagrindas yra-sunki žirklinė-kėlimo platforma, pakeliama ir nuleidžiama didelio -sukimo momento servovarikliais arba sunkiais hidrauliniais cilindrais.
- Apkrova:Pagaminta su sustiprintais konstrukciniais plieniniais kanalais, kad išlaikytų nuolatines statines apkrovas nuo 3000 kg iki 5000 kg.
- Nuotrauka-Elektrinis aukščio stebėjimas:Daugybė optinių lazerinių jutiklių stebi tikslią viršutinę akumuliacinės lentos krūvos padėtį. Atsiradus naujiems lapams, platforma palaipsniui mažėja mikro{1}}žingsniais.
- Minimalus kritimo aukštis:Išlaikant atstumą tarp išmetimo juostos ir rietuvės viršaus, mažesnis nei 50 mm, pašalinamas oro įstrigimas tarp lakštų, neleidžiant lakštams plaukti, slysti ar nuslysti.
3.4 Didelio-greičio be
Kad būtų užtikrinta nenutrūkstama nepertraukiama gamyba, kai iškraunama iš rietuvės arba keičiama tvarka, staklėse naudojamas pneumatinis arba servo{0}}sujungimo prijuostė (taip pat vadinama fiksuojamaisiais pirštais arba laikina imtuvo tinkleliu).
- Kai rietuvė pasiekia tikslinį aukštį arba lapų skaičių, fiksavimo pirštai horizontaliai išsikiša į krovimo kamerą per mažiau nei 0,5 sekundės.
- Įeinantys čerpiniai lakštai kaupiasi ant pertraukos prijuostės, o pagrindinė žirklinė platforma greitai nusileidžia iki grindų lygio, išmeta gatavą krūvą ant išleidimo linijos ir pakyla atgal, kad priimtų augančią krūvą.
- Tada fiksavimo pirštai atsitraukia, sklandžiai perkeldami laikiną krūvą ant pagrindinės lifto platformos, nesumažindami gofruotojo veikimo greičio nė sekundei.
3.5 Elektriniai išmetimo ritinėliai ir grandininiai konvejeriai
Liftui pasiekus žemiausią padėtį, integruota motorizuota grandinė arba sunkūs{0}}plieniniai ritininiai konvejeriai užbaigtą krūvą horizontaliai išstumia iš krovimo kameros. Krovinys sklandžiai perkeliamas į periferines transporto sistemas, nukreiptas link automatinio surišimo, tempimo vyniojimo ar sandėliavimo zonų.

4. Padėklų krautuvas su automatine rankena: techninis palyginimas
Gamyklų inžinierių komandos dažnai įvertina funkcinius skirtumus tarp įtaisyto automatinio staklės ir šarnyrinio robotinio padėklų krautuvo. Nors abi sistemos automatizuoja medžiagų tvarkymą, jos atlieka visiškai skirtingas pozicijas ir atlieka skirtingas funkcijas gofruoto kartono perdirbimo įrenginyje.
Nors automatinis staklės yra sukonstruotas specialiai apdoroti neapdorotus, plokščius gofruotus lakštus tiesiai už gofruotojo ar pjaustytuvo, įrenginiai, apdorojantys supakuotas, baigtas RSC dėžes pasroviui, dažnai panaudoja tam skirtąautomatinisrobotai padėklų krautuvaijų lankstymo ir klijavimo linijų pabaigoje.
| Inžinerinis parametras | Įtaisytas automatinis žemuntuvas | Šarnyrinis robotų rankų padėklų krautuvas | Strateginis gamybos poveikis |
| Pirminė tvarkoma medžiaga | Neapdoroti, plokšti, neformuoti gofruoti lakštai; kelios-popierinės juostelės | Sandarintos RSC siuntimo dėžės, sulankstomos kartoninės dėžutės, plastikiniai krepšiai | Downstacker tvarko neapdorotas lakštų atsargas; Robotas tvarko baigtas dėžes |
| Valdymo mechanizmas | Nepertraukiamas gravitacijos{0}}sluoksnių krūvas su aktyviu kvadratu | Rankenos-galinės-siurbimo plokštės, mechaniniai šoniniai spaustukai arba šakės | „Downstacker“ pašalina paviršiaus suspaudimo ir siurbimo žymes |
| Maksimalus veikimo greitis | Iki 250 – 300 metrų/min (nepertraukiamas srautas) | 10–25 rinkimo-ir-dėjimo ciklai per minutę | Žemyniniai krautuvai užtikrina žymiai didesnį tūrinį pralaidumą |
| Paviršiaus defektų rizika | Nulinis vakuuminis arba spaustuko kontaktas; pilna apatinio diržo atrama | Didelės siurbimo arba suspaudimo jėgos veikiamos tiesiai ant paviršių | Apatinė dėžė apsaugo nuo rašalo dėvėjimosi ant šlapių flekso{0}}spausdintų lapų |
| Stack Edge Precision | Aktyvus šoninis-sriegimas išlaiko kvadratinius krūvelius ±1,0 mm tikslumu | Įdėjimo pakartojamumas nuo ±0,2 mm iki ±0,5 mm vienam rinkiniui | „Downstacker“ gamina tobulai kvadratinius blokus automatiniams klijuotojams |
| Naudingos apkrovos talpa | Sunkūs žirkliniai stalai atlaiko nuolatinius krovinius iki 5000 kg | Pabaigos--rankos įrankių naudingoji apkrova ribojama iki 100 kg – 300 kg vienam judesiui | „Downstacker“ be vargo valdo didelius{0}}didelio tonažo lakštų krovinius |
| Pėdsako reikalavimas | Linijinis įdėtas išdėstymas (nuo 12 iki 22 metrų ilgio, priklausomai nuo pločio) | Uždara saugos kamera (15–30 kvadratinių metrų) | „Downstacker“ integruojamas tiesiogiai{0}}su pjaustytuvų tiekimu |
| Priežiūros sudėtingumas | Sunkiosios pramonės VFD, AC servo, pneumatika, hidraulika | Tikslios planetinės pavarų dėžės, kelių{0}}ašių judesio valdikliai | Žemiau krautuvus gali aptarnauti standartiniai gamyklos priežiūros darbuotojai |
5. Išsami-žingsnis po-žingsnio operacijos darbo eiga
Tikslios mechaninių operacijų sekos supratimas parodo, kaip šiuolaikiškas kroviklis pasiekia gedimams{0}}toleruojantį patikimumą esant maksimaliam linijos greičiui.
- Lapo padavimas ir atskyrimas:Iškirpti lakštai palieka NC skersinį{0}}pjoviklį visu linijos greičiu (iki 300 m/min.). Pirmoji tiekimo konvejerio zona šiek tiek pagreitėja, kad ištrauktų tarpą tarp lakštų.
- Drožimas ir lėtėjimas:Lakštai patenka į antrinio lėtėjimo zoną, kurioje mažėja juostos greitis. Kiekvieno lapo priekinis kraštas sklandžiai slysta po ankstesnio lapo galiniu kraštu, sudarydamas persidengiantį skiedrų srautą.
- Vakuuminis stabilizavimas:Viršutinės ar{0}}po diržo esančios vakuuminės kameros taiko neigiamą slėgį, kad lengvi arba iškreipti lakštai būtų plokšti ir stabilūs ant diržų.
- Kontroliuojamas sluoksnio nusodinimas:Smulkintas srautas nuslysta nuo tiekimo nosies ir švelniai nukrenta ant lifto platformos arba medinio padėklo pagrindo.
- Nuolatinis aktyvus kvadratavimas:Servo-varomos šoninės mentelės atlieka nepertraukiamą šoninį bakstelėjimą į polių kraštus, o priekinis priekinis kraštas remiasi į motorizuotą atbulinį stabdį, užfiksuodami išlygiavimą ±1,0 mm tikslumu.
- Aukščio stebėjimas ir žingsnio{0}}nuleidimas:Lazeriniai foto{0}}jutikliai nuolat matuoja krūvos kaupimąsi, suaktyvindami lifto platformą sklandžiais mikro-padėjimais žemyn, kad būtų išlaikytas pastovus kritimo aukštis (<50 mm).
- Krūvos užbaigimo aktyviklis:Pasiekęs užprogramuotą lapų skaičių arba krūvos aukščio ribą (pvz., 1800 mm), pagrindinis PLC inicijuoja automatinio užsakymo -keitimo seką.
- Pagauti pirštą:Didelės spartos{0}}pneumatiniai pertraukiami pirštai šauna į priekį po tiekimo antgaliu per mažiau nei 0,5 sekundės, sugaudami gaunamus lapus nesustabdydami gofruotojo linijos.
- Greitas iškrovimas iš krūvos:Pagrindinis liftas greitai nusileidžia į žemės lygį 0,25 m/s greičiu. Įsijungia integruotos ritininės lovos, kurios per mažiau nei 6 sekundes nukelia gatavą krūvą ant tiekimo transportavimo konvejerio.
- Platformos nustatymas iš naujo ir ciklo atnaujinimas:Lifto platforma pakyla dideliu greičiu, užfiksuoja apatinę laikino rietuvės dalį, kurią laiko fiksavimo pirštai, ir šiek tiek pakelia. Užfiksavimo pirštai atsitraukia, atkuriant įprastą lifto krovimo veikimą.
6. Inžinerinės specifikacijos ir atrankos parametrai
Nurodydamos automatinį iškrovimo įrenginį gofruotojo kartono gamyklos atnaujinimui arba plyno lauko įrengimui, inžinierių komandos turi įvertinti kelis svarbiausius parametrus, kad mašinos pajėgumai atitiktų įrenginio poreikius:
6.1 Darbinis plotis (mašinos formatas)
Mašinos plotis turi atitikti arba viršyti maksimalų prieš srovę esančio gofruotojo apdailos plotį. Įprasti standartiniai pločiai apima:
- 1800 mm (70 colių) ir 2200 mm (86 colių):Standartiniai dydžiai vidutinio{0}}pločio konvertavimo linijoms ir specialiems mikro{1}}fleitiniams gofruotojams.
- 2500 mm (98 colių) ir 2800 mm (110 colių):Sunkios{0}}apkrovos formatai, skirti didelės-apimties konteinerių kartono gamybos įmonėms.
- 3300 mm (130 colių):Itin platūs{0}}formatai, skirti dideliems gofruotojams, gaminantiems didelio-formato pramoninius pakavimo lakštus.
6.2 Kelių-kelių iškrovimo galimybės
Šiuolaikiniai gofruotojai reguliariai atlieka kelis užsakymo plotius viename popieriaus tinkle. Didelio-našumo staklėse turi būti nepriklausomi kelių{2}}kvadratų skirstytuvai (galintys sudėti 2, 3 arba 4 išėjimus) su motorizuota skersine padėtimi, kad vienu metu būtų galima valdyti suskaidytus lakštų srautus.
6.3 Lifto pavaros architektūra: hidraulinė ir visa{2}}servo pavara
- Hidraulinis žirklinis keltuvas:Naudoja sunkiuosius hidraulinius cilindrus ir skysčių jėgos agregatus. Užtikrina didžiulę apkrovos{1}}kėlimo galią mažesnėmis pradinėmis kapitalo sąnaudomis, tačiau reikalauja nuolatinės skysčių priežiūros, alyvos nuotėkio sulaikymo ir temperatūros stebėjimo.
- Visa-Servo mechaninė pavara:Naudoja sunkius{0}} paskirstymo diržus arba kėlimo grandines, varomas preciziškais kintamosios srovės servovarikliais. Suteikia nulinės alyvos užteršimo rizikos (būtina maisto pakavimo įrenginiams), sunaudoja iki 35 % mažiau elektros energijos ir užtikrina puikų padėties nustatymo tikslumą.

7. Finansinis pagrindimas ir 5 metų bendrųjų nuosavybės išlaidų (TCO) modelis
Kad pateisintų automatinio staklių mažinimo įrenginio kapitalo išlaidas (CapEx), gamyklos vadovybė turi sukurti išsamų finansinį modelį, atspindintį tiesioginį darbo sutaupymą, laužo mažinimą ir išplėstą linijos pralaidumą.
7.1 Pagrindinės gamyklos prielaidos
- Veiklos grafikas:2 pamainos per dieną, 5 dienos per savaitę, 50 savaičių per metus (4000 darbo valandų per metus).
- Dabartinis kliūties greitis:Dėl rankinio iškrovimo apribojimų gofruotojo greitis apribotas iki 130 metrų per minutę.
- Paskelbimo-automatizavimo greitis:Linijos greitis padidintas iki 220 metrų/min.
- Rankinis personalas:3 rankiniu būdu iškraunantys operatoriai per pamainą (iš viso 6 operatoriai per 2 pamainas) už visiškai apkrautas darbo sąnaudas – 30,00 USD per valandą vienam operatoriui.
7.2 Finansinio poveikio paskirstymas
Tiesioginis darbo jėgos mažinimas:
-
Automatiniam krautuvui reikia tik 0,5 operatoriaus ekvivalento per pamainą (vienas vadovas stebi dvi gretimas automatines linijas).
-
Sutaupytos metinės valandos:5 operatoriai x 2 000 valandų per metus=10 000 tiesioginio darbo valandų sutaupoma kasmet.
-
Metinis tiesioginis darbo sutaupymas:10 000 valandų x 30,00 USD per valandą =300 000 USD per metus.
Medžiagos laužo ir defektų mažinimas:
-
Pašalinus kraštų traiškymą ir rašalo išsitepimą, augalų lapų laužo procentas sumažėja nuo 2,5 % iki 0,5 %.
-
Gofruotojo gamykloje, kuri gamina 5 000 000 USD per metus žaliavų, atliekų kiekis sumažinamas 2,0 %100 000 USD per metussutaupytų įdėklų ir vidutinių išlaidų.
Talpos išplėtimo vertė:
-
Padidinus linijos greitį nuo 130 m/min iki 220 m/min, bendra kvadratinių metrų našumas padidėja 69 % nepadidinant gamyklos ploto ir nepridedant pagrindinės įrangos.
5 metų bendrųjų nuosavybės išlaidų (TCO) palyginimas
|
Finansinė kategorija |
Rankinis krovimas (iš viso 5 metai) |
Automatinė nuleidimo sistema (iš viso 5 metai) |
|
Pradinė kapitalo investicija (CapEx) |
15 000 USD (pagrindiniai gaudyklių stalai) |
260 000 USD (įrenginys iki galo ir tiekimas) |
|
Tiesioginės darbo sąnaudos (4 % metinė infliacija) |
$1,950,000 |
325 000 USD (Paskirtas stebėjimas) |
|
Medžiagos laužo ir defektų išlaidos |
$625,000 |
$125,000 |
|
Profilaktinė priežiūra ir atsarginės dalys |
$20,000 |
$45,000 |
|
Elektros energijos suvartojimas |
$10,000 |
$30,000 |
|
5 metų bendrosios nuosavybės išlaidos (TCO) |
$2,620,000 |
$785,000 |
Atsipirkimo laikotarpio apskaičiavimas:
-
„Iki rakto“ sistemos „CapEx“: $260,000
-
Metinės grynosios veiklos santaupos:300 000 USD (darbas) + 100 000 USD (laužas) - 9 000 USD (priežiūra / energijos skirtumas) =391 000 USD per metus
-
Paprastas atsipirkimo laikotarpis: $260,000 / $391,000 = 0,66 metų (apie . 8.0 mėn.)
8. Pramonės 4.0 integravimas, saugos standartai ir priežiūra
Norint pasiekti ilgalaikį{0}}patikimumą, reikia integruoti staklės į skaitmeninę gamyklos ekosistemą, laikantis griežtų saugos ir priežiūros protokolų:
8.1 Pramonės valdymo sistemos ir ŠMM komunikacija
Šiuolaikinės staklės veikia kaip išmanieji mazgai gamyklos tinkle.
- Lauko magistralės protokolai:Bendrauja per PROFINET, EtherNet/IP arba EtherCAT su NC peiliais ir gofruotojo pagrindiniais valdikliais, kad būtų galima akimirksniu sinchronizuoti juostos greitį greitinant ir lėtėjant.
- Automatinis užsakymo nustatymas:Integruojamas tiesiogiai su gamyklos gamybos vykdymo sistema (MES) arba ERP programine įranga. Kai pradedamas naujas darbas, nustatykite rietuvės aukščius, lapų matmenis, kelių juostų konfigūraciją ir užsakymų kiekius automatiškai atsisiųskite, pašalindami rankinio operatoriaus sąrankos klaidas.
- Linijos integravimo-pabaiga-:Nors įmontuotas žemutinis krautuvas tvarko greitą{0}} lakštų krovimą tiesiai už gofruotojo peilio, gamyklos vadovai, siekiantys visiško įrenginio automatizavimo, gali susieti šį procesą su pasroviui.robotizuotos kartoninių dėžių padėklų sistemos galutinės dėžės pakavimo stotyse.
8.2 Saugos laikymasis (CE / OSHA standartai)
Kadangi staklėse yra sunkios judančios liftų platformos ir didelės spartos{0}}mechaniniai komponentai, griežtos saugos sistemos yra privalomos:
- Apsauginės šviesos užuolaidos:Kelių -spindulių optinės šviesos užuolaidos supa kamino iškrovimo zoną, automatiškai pristabdančios mašinos judėjimą, jei operatorius pažeidžia perimetrą.
- Mechaniniai saugos blokai:Dvigubi{0}}apsauginiai skląsčiai mechaniškai užfiksuoja žirklinę-keltuvo platformą, kai techninės priežiūros personalas patenka po lifto rėmu.
- E-Sustabdyti integravimą:Avarinio sustabdymo grandinės yra prijungtos prie pagrindinės saugos relės kilpos visoje gofruotojo linijoje.
8.3 Struktūrinės prevencinės priežiūros tvarkaraštis
Griežtas prevencinės priežiūros planas apsaugo nuo netikėtų prastovų ir prailgina mašinos tarnavimo laiką:
- Kasdienė apžiūra (operatoriaus lygiu):Suslėgtu oru nuvalykite dulkes ir popieriaus šiukšles nuo optinių aukščio jutiklių ir lazerio reflektoriaus plokščių. Patikrinkite pneumatinius slėgio reguliatorius ir alyvos{1}}vandens separatorius.
- Savaitinė priežiūra:Patikrinkite drožlių diržų ir vakuuminio siurbimo diržų įtempimą, sekimą ir paviršiaus susidėvėjimą. Išpūskite dulkes, susikaupusias šoninių{1}}kvadratinio mechanizmo linijinių bėgių viduje.
- Mėnesinė priežiūra:Patepkite lifto pavaros grandines, žirklines-keltuvo ašies įvores ir pagrindinius guolių blokus-efektyviu tepalu. Patikrinkite hidraulinio skysčio lygį, žarnų jungtis ir filtro indikatorius (hidrauliniams modeliams).
- Ketvirtinis / metinis auditas:Atlikite visą PLC projekto atsarginę kopiją. Patikrinkite visų servo daviklio ašių kalibravimą, išmatuokite lifto variklių stabdžių susidėvėjimą ir patikrinkite, ar tinkamai veikia visi saugos blokai ir šviesos užuolaidos.
Naujovinimas į anautomatinis gofruoto lakšto krautuvassunkią medžiagų tvarkymo kliūtį paverčia labai automatizuotu,{0}}didelio našumo eksploataciniu turtu. Išsaugodami lakštų struktūrinį vientisumą, apsaugodami spausdintus paviršius ir palaikydami nenutrūkstamą gamybos greitį keičiantis užsakymams, šiuolaikiniai staklės tiekia neprilygstamą produkciją ir greitą kapitalo atsipirkimą šiuolaikinėms gofruoto kartono perdirbimo operacijoms.